Resposta direta: antes da partida de um equipamento recém-montado, três pontos precisam estar conferidos e registrados: (1) a montagem mecânica conforme projeto, com base, alinhamento, torque e tubulação sem tensão nos bocais; (2) os fluidos e as energias, com linhas limpas e testadas, aterramento, sentido de rotação e instrumentos conferidos; e (3) a segurança da partida, com proteções instaladas, parada de emergência e intertravamentos testados, além de liberação formal. Pular qualquer uma delas transfere o problema para a primeira hora de operação.
O cronograma da obra aperta, a montadora quer entregar e a operação quer produzir. Mas é na transição entre a montagem e o comissionamento que aparecem os defeitos mais caros de corrigir depois: rolamento que aquece porque o conjunto ficou desalinhado, flange que vaza no primeiro aquecimento, motor que gira ao contrário e uma proteção que ficou “para instalar depois”.
Neste artigo, organizamos essa checagem em três pontos. O conteúdo é genérico: vale como roteiro para bombas, ventiladores, compressores, redutores e máquinas em geral, e não substitui o manual do fabricante, o projeto nem os procedimentos da sua planta. As tolerâncias e os valores de referência são sempre os do fabricante e do projeto de cada equipamento.
Onde essa checagem se encaixa
Em projetos industriais, costuma-se falar em completação mecânica (a montagem está concluída e inspecionada), pré-comissionamento (limpezas, testes e verificações sem o processo em operação) e comissionamento (partida e testes funcionais com o equipamento energizado e, depois, com produto). Os três pontos abaixo ficam na fronteira entre essas fases: são o que precisa estar resolvido antes de alguém apertar o botão de partida pela primeira vez.
A NR-12 deixa claro que a montagem e a instalação fazem parte da vida útil da máquina: o item 12.1.1.1 define a fase de utilização como transporte, montagem, instalação, ajuste, operação, limpeza, manutenção, inspeção, desativação e desmonte. Ou seja, a NR-12 já alcança o equipamento durante a montagem e a instalação, e não só depois da partida.
1. Montagem mecânica conforme o projeto
O primeiro ponto é confirmar que o equipamento foi montado do jeito que o fabricante e o projeto definiram, e não apenas que “está no lugar”.
- Base e fixação: base nivelada, chumbadores apertados, grauteamento curado quando previsto e conferência de pé manco (o pé que não apoia por igual na base) antes de qualquer alinhamento.
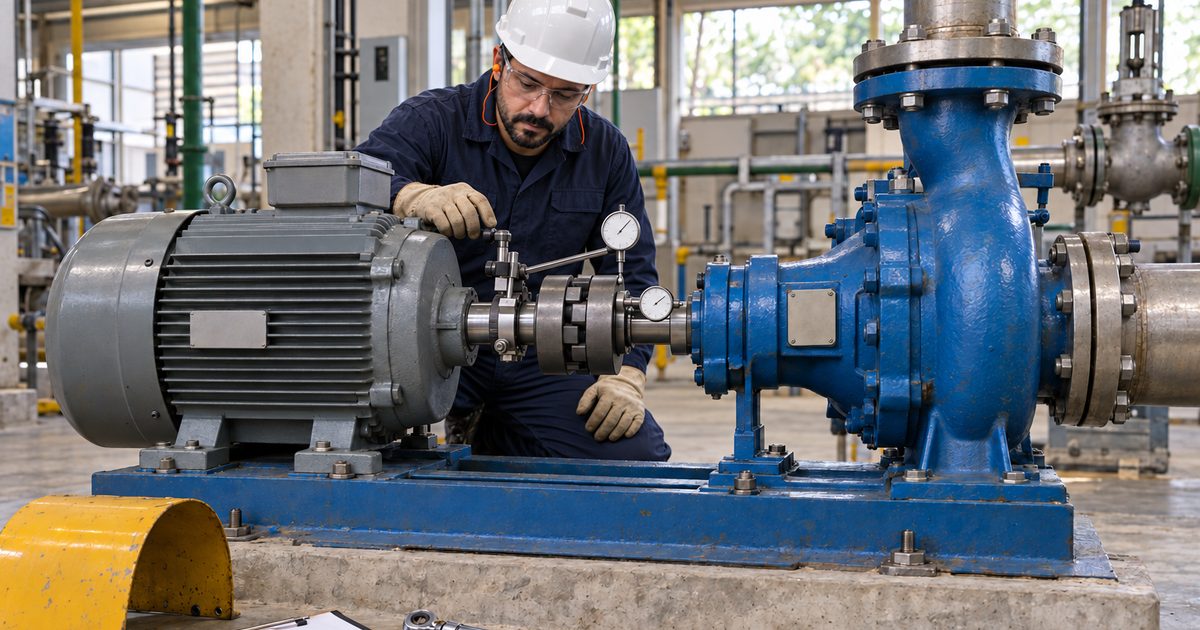
- Alinhamento do conjunto acionador e acionado: em conjuntos como motor e bomba, o alinhamento entre eixos é feito com relógio comparador ou sistema a laser, nos planos vertical e horizontal, dentro da tolerância do fabricante do equipamento e do acoplamento. Mesmo quando o conjunto sai de fábrica pré-alinhado, transporte, fixação e conexão das tubulações alteram esse alinhamento. Por isso a medição final é feita no local, depois do aperto da base e da ligação das linhas.
- Torque e sequência de aperto: parafusos de base, flanges e acoplamento apertados no torque especificado; nas flanges, em sequência cruzada e em passes progressivos, com a junta correta para o fluido, a pressão e a temperatura. Registrar o torque aplicado evita a dúvida mais comum depois de um vazamento: “isso foi apertado direito?”.
- Tubulação sem forçar o equipamento: as linhas devem chegar alinhadas aos bocais, apoiadas nos próprios suportes. Tubulação que “puxa” o bocal para fechar o flange desalinha o conjunto e sobrecarrega mancais e selos. Suportes definitivos instalados, suportes provisórios e travas de transporte removidos.
- Giro livre e lubrificação: eixo girando livremente à mão (respeitando as restrições do selo mecânico quanto a giro a seco), mancais lubrificados com o lubrificante especificado, selos e gaxetas montados e, quando houver, sistemas de óleo de lubrificação ou de selagem limpos e abastecidos.
Por que importa: desalinhamento e tensão de tubulação raramente impedem a partida. O equipamento liga, opera e começa a falhar aos poucos, com vibração, aquecimento de mancais e desgaste prematuro de selos e acoplamentos. A conferência no momento da montagem é muito mais simples do que diagnosticar a causa depois.
2. Fluidos e energias: linhas limpas, testadas e energização conferida
O segundo ponto trata do que vai entrar no equipamento: fluido de processo, ar, vapor, óleo e energia elétrica.
- Limpeza das linhas: tubulações lavadas ou sopradas conforme o procedimento do projeto, para que resíduos de solda, cavaco e sujeira de montagem não cheguem a bombas, válvulas e instrumentos. Filtros provisórios e raquetes de teste devem estar listados e controlados, para que nada fique esquecido na linha e nada seja retirado antes da hora.
- Testes de pressão e estanqueidade: executados conforme o código de construção e o projeto, com registro. Para tubulações enquadradas na NR-13, o item 13.6.2.1 prevê inspeção de segurança inicial (para as instaladas a partir de 20/03/2018, conforme nota da própria norma), o 13.6.2.1.1 exige testes hidrostáticos de fabricação antes da operação inicial, em conformidade com o código de construção, e o 13.6.2.1.2 admite outras técnicas em substituição, a critério técnico do profissional legalmente habilitado.
- Vasos de pressão novos: quando a montagem inclui um vaso enquadrado na NR-13, o item 13.5.4.2 exige a inspeção de segurança inicial antes da entrada em funcionamento, no local definitivo de instalação, com exames externo e interno, ressalvada a dispensa do item 13.5.4.4 para vasos das categorias IV ou V de produção seriada certificados por organismo acreditado pelo INMETRO e instalados conforme o fabricante. O item 13.5.1.2 exige, entre outros, válvula de segurança ou outro dispositivo com pressão de abertura ajustada em valor igual ou inferior à PMTA e instrumento que indique a pressão de operação.
- Parte elétrica: carcaças e partes condutoras que possam ficar sob tensão aterradas, como exige o item 12.3.2 da NR-12, ligações conferidas contra o diagrama, proteções do circuito ajustadas e sentido de rotação verificado com o motor desacoplado, antes de acoplar ao equipamento.
- Instrumentação e controle: instrumentos instalados, ligados e conferidos ponto a ponto até o painel ou sistema de controle, com alarmes e intertravamentos de processo testados.
Por que importa: a sujeira de montagem que chega a uma bomba ou a uma válvula de controle e um motor que gira ao contrário são exemplos de falhas que acontecem nos primeiros minutos de operação e que uma verificação simples teria evitado.
3. Segurança da partida e liberação formal
O terceiro ponto é garantir que o equipamento possa ser ligado sem expor ninguém a risco, inclusive quem está terminando a montagem ao redor.
- Proteções instaladas antes da partida: proteções fixas e móveis no lugar, incluindo a proteção do acoplamento, que costuma ser a última peça montada e, por isso, a mais esquecida. O item 12.5.1 da NR-12 exige que as zonas de perigo tenham sistemas de segurança, caracterizados por proteções fixas, proteções móveis e dispositivos de segurança interligados.
- Dispositivos de segurança testados: chaves de intertravamento, sensores e relés de segurança funcionando como previsto na apreciação de riscos. O item 12.5.2 exige que os sistemas de segurança tenham categoria conforme a apreciação de riscos, estejam sob responsabilidade técnica de profissional legalmente habilitado e sejam instalados de modo a dificultar a sua burla.
- Parada de emergência: dispositivos posicionados em locais de fácil acesso e visualização pelos operadores e por outras pessoas, mantidos permanentemente desobstruídos (item 12.6.2), prevalecendo sobre todos os outros comandos (item 12.6.3, alínea d). O teste de funcionamento faz parte da checagem: um botão instalado e nunca acionado não está verificado.
- Controle das energias durante os ajustes finais: enquanto houver gente terminando ajustes, o equipamento segue bloqueado. O item 12.11.3 exige isolamento e descarga das fontes de energia e bloqueio na posição desligado, com cartão ou etiqueta indicando data, horário, motivo e responsável.
- Pendências, procedimento e pessoas: lista de pendências revisada, separando o que impede a partida do que pode ser resolvido depois; procedimento de partida definido; área isolada e comunicada; e operadores capacitados presentes. Para vasos de pressão das categorias I ou II, o item 13.5.3.1 da NR-13 exige manual ou instruções de operação com procedimentos de partidas e paradas.
- Liberação por escrito: um registro assinado de que os três pontos foram verificados, com os responsáveis da montagem, da manutenção, da operação e da segurança.
Por que importa: a partida é um momento de risco elevado. Há pessoas perto do equipamento, sistemas que nunca operaram juntos e pressão para cumprir o cronograma. A liberação formal transforma “acho que está tudo pronto” em uma decisão verificável.
Resumo da checagem antes do comissionamento
| Ponto | O que verificar | Registro que fica |
|---|---|---|
| 1. Montagem mecânica | Base, pé manco, alinhamento, torque, tubulação sem tensão, giro livre e lubrificação | Relatório de alinhamento, registro de torque e checklist de montagem |
| 2. Fluidos e energias | Limpeza das linhas, testes de pressão, vasos e dispositivos de segurança, aterramento, sentido de rotação e instrumentação | Registros de limpeza e de teste, relatório de inspeção inicial (NR-13, quando aplicável) e checklist elétrico |
| 3. Segurança da partida | Proteções, intertravamentos, parada de emergência, bloqueio de energias, pendências e procedimento de partida | Lista de pendências, testes funcionais e termo de liberação assinado |
Erros comuns que atrasam a partida
- Alinhar antes de ligar a tubulação e não repetir a medição depois.
- Usar o equipamento para “puxar” a tubulação até o flange fechar.
- Testar a rotação com o motor acoplado.
- Deixar a proteção do acoplamento para depois e partir sem ela.
- Tratar a parada de emergência como item visual, sem testar o acionamento.
- Liberar verbalmente, sem registro de quem verificou o quê.
Como a ES Engenharia pode ajudar
A ES Engenharia atua em engenharia de segurança e pode apoiar a sua equipe nas verificações que antecedem a partida: apreciação de riscos de máquinas e adequação à NR-12 para definir proteções e sistemas de segurança, inspeção de vasos de pressão pela NR-13, teste hidrostático e ensaios não destrutivos. Os trabalhos são conduzidos sob responsabilidade técnica de profissional legalmente habilitado, com registro no CREA.
Se a sua empresa tem uma montagem chegando à fase de partida, WhatsApp (27) 99798-8642.
Fontes normativas: NR-12 oficial, itens 12.1.1.1, 12.3.2, 12.5.1, 12.5.2, 12.6.2, 12.6.3 e 12.11.3, com alterações até a Portaria MTE nº 344/2024; e NR-13 oficial, itens 13.5.1.2, 13.5.3.1, 13.5.4.2, 13.5.4.4, 13.6.2.1, 13.6.2.1.1 e 13.6.2.1.2, com alterações até a Portaria MTP nº 4.219/2022. Textos conferidos em 23/10/2026.